


Ningbo Fenghua Bolong Machinery Manufacturing Co., Ltd. is one of the leading manufacturers and suppliers of cold extrusion in China. Please feel free to buy durable cold extrusion made in China here from our factory. All customized products are with high quality and competitive price.
Capacités de formage
|
Variantes de processus |
Types de matériaux |
Types de composants |
Principales fonctionnalités |
|
Extrusion avant, extrusion arrière, extrusion combinée |
Alliage d'aluminium : série 6000 (6061, 6063, 6082) Aluminium pur : 1060, 1100, 3003 |
Composants structurels légers, boîtiers, corps de piston |
Géométries internes complexes, parois fines, excellente finition de surface |
|
Alliages de cuivre : cuivre pur/cuivre sans oxygène-(T1, T2, TU1, TU2), laiton (H62, H65) |
Connecteurs électriques, corps de vannes, bagues |
Conductivité élevée, rayons serrés, surfaces sans bavures- |
|
|
Acier à faible teneur en carbone : 10#, 20# Acier trempé et revenu à teneur moyenne en carbone : 45# Acier de construction allié : 20Cr, 40Cr |
Arbres cannelés, ébauches d'engrenages, goupilles étagées, corps de vannes |
Sections transversales réduites-, cavités profondes, profils splines ; les lignes de flux de matériaux suivent le contour final |
Spécifications du processus
|
Paramètre |
Valeur |
|
Équipement |
Presses d'extrusion à froid de grande-capacité |
|
Gamme de diamètres de matériaux |
Φ3mm – Φ150mm |
|
Plage de hauteur de formage |
5mm – 200mm |
|
Précision dimensionnelle |
±0,05 mm (qualité IT7-IT8) |
|
Finition de surface |
Ra0.2 – Ra0.6 réalisable |
|
Opérations secondaires |
Tournage CNC, filetage, laminage de cannelures, traitement thermique |
|
Certifications |
IATF 16949 (gestion de la qualité), ISO 14001 (environnement), ISO 45001 (santé et sécurité au travail), IECQ QC080000 (gestion des processus de substances dangereuses) |
Géométries complexes, une seule opération– L'extrusion à froid produit des trous borgnes profonds, des arbres étagés, des profils cannelés et des formes de coupelles à paroi fine en un seul coup de presse. Le matériau s'écoule le long du contour de la filière - pas de copeaux, pas d'enlèvement de matière, pas de flux de grains interrompu. Cela offre des propriétés mécaniques que les pièces usinées ne peuvent égaler.
Material utilization >80%– La ferraille est limitée aux-pertes de coupure et aux éclairs mineurs. Dans les applications typiques, l'utilisation des matériaux atteint 80 % ou plus. Un exemple de référence : les axes de piston atteignent un rendement matière de 92 % grâce à l'extrusion à froid, contre seulement 43,3 % avec un usinage conventionnel.
Remplacez l'usinage par l'extrusion de - pièces plus résistantes à partir de matériaux de-qualité inférieure.– L’état de contrainte de compression lors de l’extrusion à froid produit des microstructures plus denses et un flux de grains continu, offrant en fait une résistance supérieure à celle des pièces usinées. Un cas éprouvé : les axes de piston usinés à l'origine à partir d'acier 20Cr sont passés à l'acier 20# par extrusion à froid - et ont dépassé les spécifications de performances d'origine tout en utilisant un matériau de qualité inférieure-et à moindre coût-.
Travailler-surface écrouie, telle que-formée– La déformation à haute-pression induit un écrouissage au niveau des surfaces critiques et des-zones porteuses. Les composants émergent avec une dureté de surface et une résistance à l'usure améliorées -, éliminant souvent le besoin d'un traitement thermique supplémentaire pour la résistance de la base.
Profils de cannelures et d'engrenages, formés avec précision-– La précision dimensionnelle atteint les niveaux IT7-IT8 avec une finition de surface allant jusqu'à Ra0,2-Ra0,6. Les arbres cannelés et les engrenages extrudés à froid permettent d'obtenir une géométrie cohérente et une excellente finition de surface sur tous les lots de production. Le processus est plus rapide, plus cohérent et plus efficace en termes de matériaux que le fraisage ou le taillage.
Capacité multi-matériaux– Nous extrudons à froid des alliages d'aluminium, des alliages de cuivre et des aciers -, offrant ainsi à nos clients un fournisseur unique pour diverses exigences en matière de matériaux dans les applications automobiles, électroniques et industrielles.
Système qualité-de qualité automobile– Installation certifiée IATF 16949-avec documentation complète PPAP niveau 3 - processus FMEA, plans de contrôle, études de capacité - préparés selon la même norme que celle que nous appliquons aux clients automobiles de niveau 1.
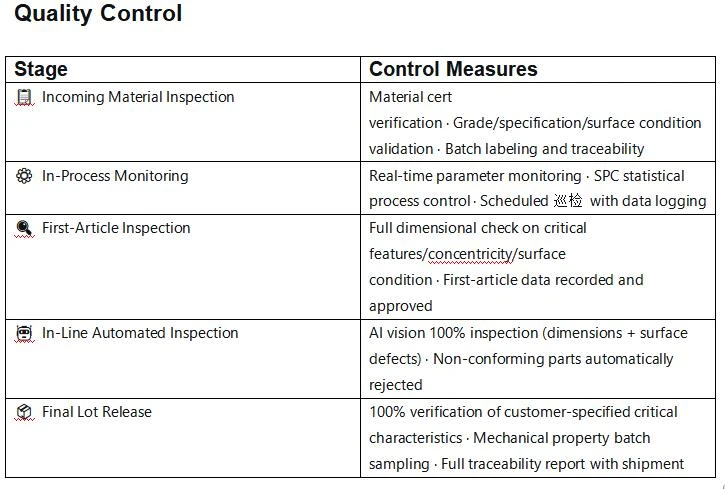
Contrôle de qualité
Applications
Arbres cannelés et engrenages extrudés à froid
Les arbres cannelés de transmission automobile, les ébauches d'engrenages et les composants de direction sont extrudés à froid pour obtenir une forme proche-nette avec une géométrie cohérente et une excellente finition de surface des dents. La précision dimensionnelle atteint les niveaux IT7-IT8. Le processus d'extrusion à froid élimine les variations typiques du taillage ou du brochage.
Composants structurels et boîtiers en aluminium
Les composants légers en aluminium - carters de moteur, corps de vannes et pièces structurelles - sont extrudés à froid selon des géométries internes complexes avec des parois minces et une excellente finition de surface (Ra0,2 – Ra0,6). Le processus est particulièrement rentable-pour les tirages à volume moyen-à-élevé où la légèreté et la précision sont tout aussi essentielles.
Corps de vannes et composants de pompe en acier
Les corps de vannes automobiles et industrielles, les boîtiers de pompe et les composants de joint sont formés à partir d'aciers alliés par extrusion à froid, ce qui permet d'obtenir une résistance et une précision dimensionnelle élevées (± 0,05 mm) tout en minimisant le post-traitement. Les surfaces écrouies -améliorent la résistance à l'usure dans les applications mécaniques et de fluides à haute pression-.
Connecteurs et bagues électriques en cuivre
Les composants en cuivre à haute -conductivité - les connecteurs de batterie, les borniers et les traversées électriques - sont extrudés à froid avec des rayons serrés et des surfaces sans bavures-, prêts pour un assemblage direct ou des opérations de placage secondaire.
Au-delà de l'automobile
|
Secteur |
Composants typiques |
Exigences clés |
|
Transmission / Groupe motopropulseur |
Arbres cannelés, ébauches d'engrenages, composants de synchroniseur |
Précision des splines, robustesse et-consistance élevée des volumes |
|
Hydraulique / Pneumatique |
Corps de vannes, corps de pompe, composants de piston |
Résistance à la pression, état de surface, précision dimensionnelle |
|
Aérospatial |
Ferrures structurelles, composants d'actionneurs |
Rapport résistance-/-poids élevé, précision et traçabilité élevés |
|
Électrique/Électronique |
Boîtiers de connecteurs, borniers, dissipateurs thermiques |
Conductivité, tolérances serrées, qualité de surface |
|
Équipement industriel |
Coussinets, corps de coussinets, manchons d'usure |
Résistance à l'usure, concentricité,-volume rentable |
Pourquoi l'extrusion à froid
L'usinage est soustractif. La tête froide est bouleversante. L'extrusion à froid est un flux de matière contrôlé. La distinction est importante lorsque vos pièces ont des géométries internes complexes ou des profils splines :
Usinage– supprime de la matière pour créer des fonctionnalités. Le flux de grains est coupé et non formé. Idéal pour les petits volumes. Mauvais pour la résistance et le coût des matériaux à grande échelle.
Frappe à froid– bouleverse la matière pour créer des têtes et des brides. Limité aux profils cylindriques et étagés. Ne peut pas produire de cavités profondes ou de formes splines.
Extrusion à froid– déplace le matériau selon un flux contrôlé, en suivant le contour de la filière. Le flux de grains est continu, suivant la géométrie finale -, ce qui signifie que la pièce est plus solide dans toutes les directions. Des cavités profondes, des cannelures et des sections transversales complexes-sont formées en un seul passage. Pas de chips. Un minimum de déchets. Temps de cycle mesurés en secondes.
Pour les arbres cannelés, les corps de vanne, les boîtiers structurels et les connecteurs de précision, l'extrusion à froid n'est pas une alternative-économique. C'est la méthode de production.
Contactez-nous pour votre nouveau projet
étiquette à chaud: extrusion à froid, fabricants d'extrusion à froid en Chine, fournisseurs, usine, Tête froide, Découpe laser pour raccords de précision, Découpe laser de précision, processus, Découpe fine à bords lisses, Emboutissage profond de tubes


